Disponibilidade:Encomenda já e recebe-o no Terça-feira, 10 11!
Envio:Desde 3,89 €
Devolução:Gratuita durante 30 dias
Garantia:3 anos
PVR: 40,65 €
27,39 €
IVA incluídoEste PETG da Polymaker foi formulado para impressoras rápidas e sistemas multimaterial: imprime em máquinas abertas, sem câmara fechada, e passa por um bico de latão normal porque não é abrasivo. É filamento de 1,75 mm em bobine de 1 kg (1000 g), o diâmetro utilizado pela maioria das impressoras FDM, enrolado numa bobine de cartão reciclável. O branco tem acabamento de alto brilho. Ideal para quem imprime peças funcionais e quer aproveitar a velocidade da sua impressora.
1,75 mmdiâmetro do filamento | 1 kgde filamento por bobine | 70 °Cde resistência ao calor | 300 mm/sde impressão máxima |
A primeira coisa a verificar é se a sua impressora atinge a temperatura do bico: este filamento requer entre 240 e 260 °C. Consulte a ficha técnica da sua máquina para saber qual é a temperatura máxima do hotend, a peça que funde o filamento. A cama aquecida deve trabalhar entre 60 e 70 °C; se a sua cama atingir esse intervalo, o material adere bem à primeira camada. Este PETG imprime sem câmara fechada, pelo que uma impressora aberta o utiliza tal como está. Também não é um material abrasivo: não é necessário mudar para um bico endurecido, o bico de latão de série é suficiente.
Com o bico de série, este PETG imprime a até 300 mm/s, um valor que as impressoras rápidas atuais conseguem aproveitar; numa máquina mais lenta funciona igualmente, apenas não atingirá esse limite. Se a sua impressora tiver um bico de alto caudal, que funde mais material por segundo, a velocidade sobe para mais de 500 mm/s. Se trabalhar com várias cores, a bobine é compatível com o AMS da Bambu Lab, com o CFS da Creality e com sistemas semelhantes, que carregam e trocam o filamento de forma automática.
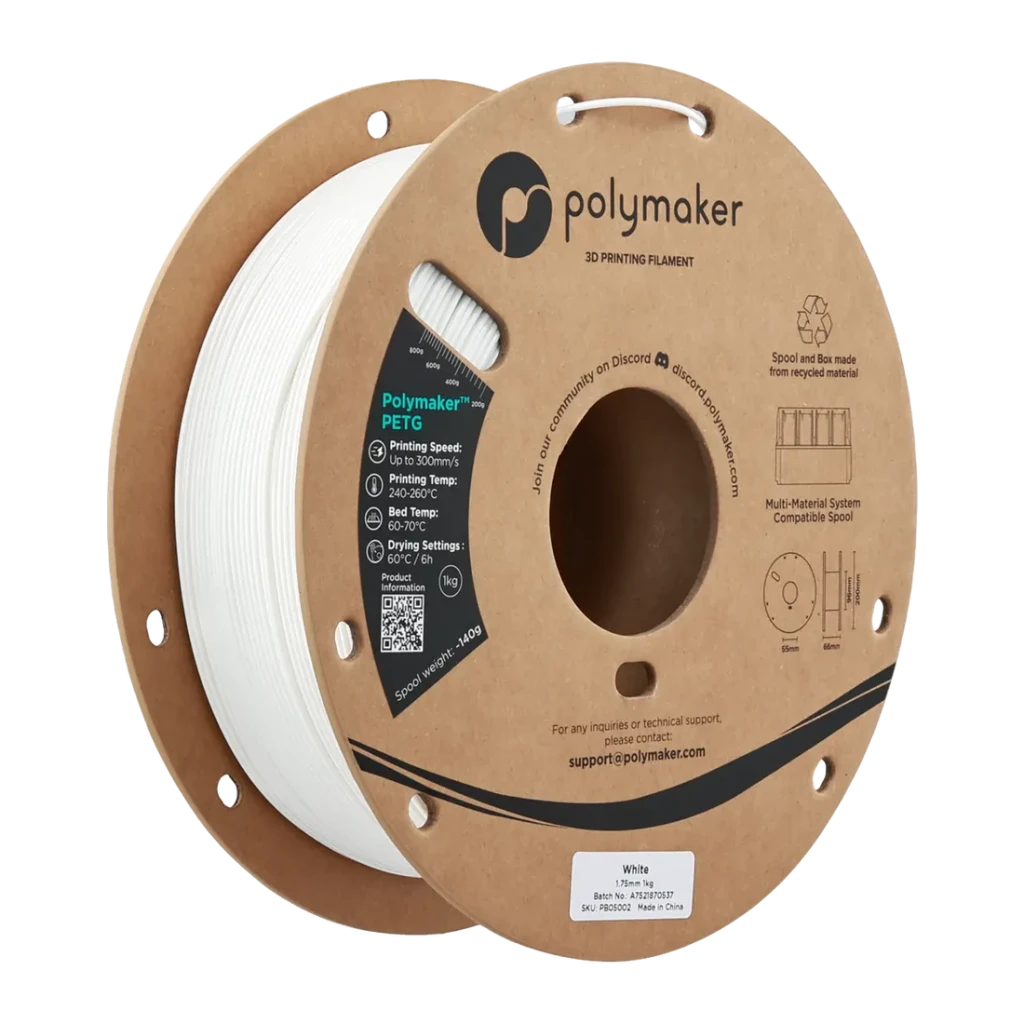 |
O PETG absorve humidade: o que fazer se a bobine esteve expostaO PETG absorve a humidade do ambiente. Uma bobine húmida imprime pior, por isso, se esteve aberta durante algum tempo, seque-a a 60 °C durante 6 horas antes de imprimir. De fábrica chega selada a vácuo numa bolsa Mylar com uma bolsa dessecante, mantendo-se seca até ser aberta. A partir daí, guarde-a numa bolsa fechada com dessecante: a bobine é de cartão reciclável e a humidade também a deforma, algo que os sistemas de alimentação automática podem detetar. Tenha também em conta o calor que as peças irão suportar: a sua HDT, a temperatura a partir da qual começam a ceder, é de ~70 °C, pelo que uma peça que fique dentro de um carro ao sol no verão pode deformar-se. |
A retração é o pequeno recuo que o filamento faz para não pingar entre movimentos. Em extrusor direto, este PETG requer 1 mm a 20 mm/s: se tiver guardado o perfil de outro material com maior retração, altere-o antes de uma impressão longa. Em Bowden, onde o filamento percorre um tubo até ao bico, são 3 mm a 40 mm/s. O ventilador de camada vai entre 20 e 60 %, nunca ao máximo. O acabamento de alto brilho fica muito bem, mas se for pintar ou colar a peça, lixe-a antes para que a tinta e o adesivo agarrem.
Com que impressoras é compatível este filamento PETG da Polymaker?
Funciona em qualquer impressora FDM com hotend que atinja 240–260 °C e cama aquecida de 60–70 °C. Não requer câmara fechada nem bico endurecido, pelo que é compatível com o bico de latão padrão. É também compatível com sistemas multimaterial como o AMS da Bambu Lab e o CFS da Creality.
Que temperatura de impressão necessita este PETG branco da Polymaker?
O bico deve trabalhar entre 240 e 260 °C, e a cama aquecida entre 60 e 70 °C. Com esses intervalos, a adesão da primeira camada é correta. O ventilador de camada ajusta-se entre 20 e 60 %, nunca ao máximo.
Até que temperatura aguentam as peças impressas com este PETG?
A temperatura de deflexão térmica (HDT) é de aproximadamente 70 °C. Acima desse valor as peças podem começar a deformar-se, pelo que não é recomendável para aplicações expostas a calor intenso, como o interior de um carro no verão.
| Especificações técnicas | |
| Design | |
| Peso líquido | 1 kg (1000 g) |
| Material | PETG (Polietileno Tereftalato Glicol) |
| Cor | Branco |
| Material da bobine | Cartão reciclável |
| Peso da bobine vazia | 140 g |
| Dimensões do carretel (largura × profundidade × altura) | 200 mm × 200 mm × 60 mm |
| Código de cor RGB | #F8FAF8 |
| Material abrasivo (requer bico endurecido) | Não |
| Acabamento superficial | Alto brilho (hoogglans) |
| Software | |
| Compatibilidade com sistemas multimaterial (AMS) | Sim (Bambu Lab AMS, Creality CFS e similares) |
| Outros | |
| Diâmetro do filamento | 1,75 mm |
| Temperatura de impressão recomendada | 240–260 °C |
| Temperatura de cama aquecida recomendada | 60–70 °C |
| Velocidade de impressão máxima (bico padrão) | até 300 mm/s |
| Velocidade de impressão máxima (bico de alto caudal) | mais de 500 mm/s |
| Ventilador de camada (cooling fan) | 20–60 % |
| Retração em extrusor direto (distância) | 1 mm |
| Retração em extrusor direto (velocidade) | 20 mm/s |
| Retração em extrusor Bowden (distância) | 3 mm |
| Retração em extrusor Bowden (velocidade) | 40 mm/s |
| Secagem (temperatura) | 60 °C |
| Secagem (duração) | 6 horas |
| Tolerância dimensional do diâmetro | ±0,05 mm (habitual ±0,02 mm) |
| Resistência à temperatura (HDT) | ~70 °C |
| Diâmetro interior da bobine | 55 mm |
| Requer câmara fechada | Não |
| Embalagem de fábrica | Selado a vácuo em bolsa Mylar com bolsa dessecante |
27,39 €
PVR: 40,61 €
Encomenda já e recebe-o no terça 10 nov.!
27,39 €
PVR: 40,61 €
Encomenda já e recebe-o no terça 10 nov.!
40,65 €
PVR: 60,98 €
Encomenda já e recebe-o no terça 10 nov.!
20,28 €
Temporariamente esgotado
25,36 €
PVR: 40,65 €
Entrega prevista para terça 10 nov..
27,39 €
PVR: 40,61 €
Encomenda já e recebe-o no terça 10 nov.!
45,69 €
PVR: 60,98 €
Encomenda já e recebe-o no terça 10 nov.!
27,39 €
PVR: 40,61 €
Encomenda já e recebe-o no terça 10 nov.!