Disponibilité :Commandez dès maintenant et recevez-le le Mercredi, 11 Nov. !
Expédition :À partir de 9,86 €
Retour :Gratuit pendant 30 jours
Garantie :3 ans
PVR: 39,62 €
26,72 €
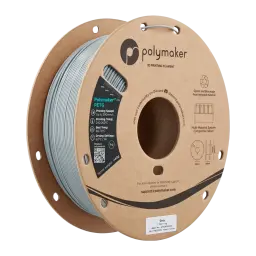
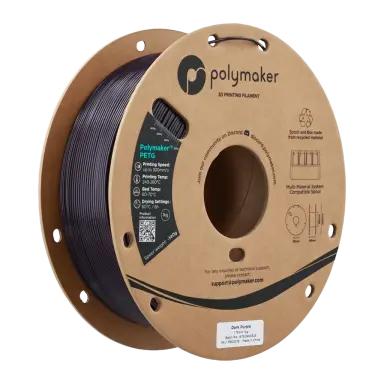
TVA compriseCe filament de Polymaker est un PETG gris pour ceux qui impriment des pièces à usage réel sur une imprimante FDM, la technologie qui fait fondre un fil de plastique et le dépose couche par couche. Il est livré sur une bobine de 1 kg avec un fil de 1,75 mm, donc avant d'acheter, vérifiez simplement que votre imprimante accepte ce diamètre. Ce qui le distingue, ce sont ses réglages : il nécessite un plateau chauffant, le ventilateur de couche presque à l'arrêt et un séchage préalable si la bobine a absorbé de l'humidité.
1,75 mmde diamètre | 1 kgde filament par bobine | 74,8 °Crésistance à la chaleur | 300 mm/svitesse d'impression |
 |
Températures d'impression : ce que votre imprimante doit savoirLa buse, l'extrémité chaude par laquelle sort le plastique fondu, travaille à 230 à 240 °C : votre hotend doit atteindre cette plage pour faire fondre correctement le fil. Le plateau, la surface sur laquelle la pièce est construite, monte à 70 à 80 °C, vous avez donc besoin d'un plateau chauffant pour que la première couche adhère. La vitesse recommandée est de 30 à 50 mm/s, et en mode haute vitesse elle atteint jusqu'à 300 mm/s. Si vous venez d'imprimer du PLA, faites attention au ventilateur de couche : avec ce PETG, il est réglé à 0 % (désactivé ou au minimum recommandé). Le laisser éteint ou au minimum est le bon réglage, pas une erreur, et il convient de l'ajuster dans le slicer avant la première impression. |
Le chiffre qui indique la chaleur qu'une pièce peut supporter est la température de ramollissement Vicat, le point auquel le plastique commence à céder : elle est ici de 84 °C (ISO 306). Avec cette marge, le gris convient aux supports, boîtiers, prototypes fonctionnels et pièces mécaniques qui seront proches d'une source de chaleur modérée ou exposées au soleil en intérieur. Ses propriétés mécaniques, comme la résistance à la flexion et aux chocs, sont indiquées avec leurs valeurs dans le tableau des spécifications. Au-delà de ces températures, la pièce se déforme, donc pour un usage continu à haute température, ce filament n'est pas adapté.
Diamètre précis et séchage : deux réglages qui évitent les bourragesLa tolérance de diamètre, c'est-à-dire l'écart du fil par rapport à sa mesure nominale, est très serrée pour ce filament. Un fil d'épaisseur constante entre de la même façon dans l'extrudeur du début à la fin de la bobine, ce qui garantit la même quantité de plastique à chaque couche, sans zones plus épaisses susceptibles de provoquer des bourrages. L'autre point est l'humidité : le PETG l'absorbe de l'air ambiant, et une bobine humide imprime avec des fils et des bulles. Avant d'imprimer, séchez-la à 65 °C pendant 6 à 8 heures. Pour configurer le slicer, la rétraction maximale est de 20 mm : c'est la limite du recul du fil entre les déplacements, le réglage qui coupe les filaments entre les parties de la pièce. | 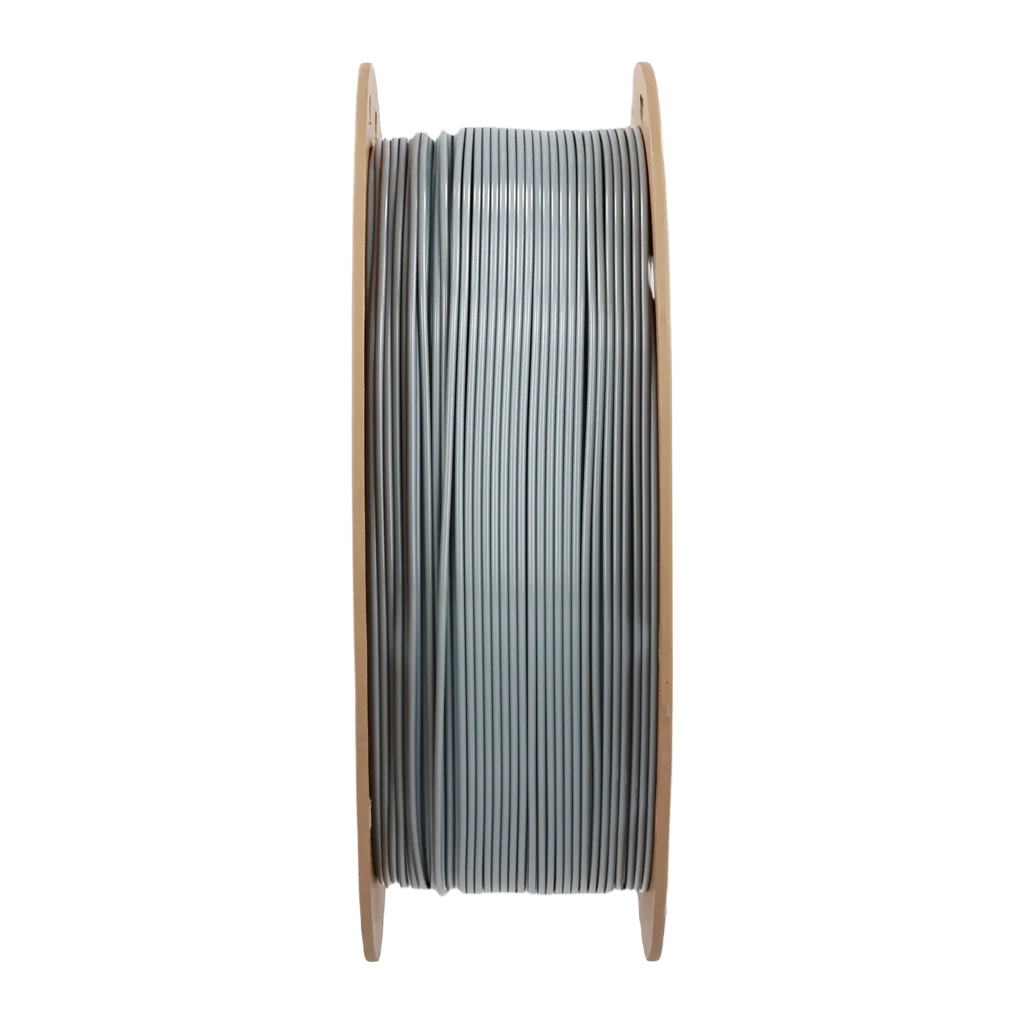 |
Ce filament est-il compatible avec toutes les imprimantes FDM ?
Il fonctionne avec toute imprimante FDM acceptant un filament de 1,75 mm et dont la buse atteint 230–240 °C. Il nécessite également un plateau chauffant, car la température de plateau recommandée est de 70–80 °C. Vérifiez ces deux conditions avant d'acheter.
Quelle température maximale les pièces imprimées avec ce PETG peuvent-elles supporter ?
La température de ramollissement Vicat est de 84 °C (ISO 306), ce qui signifie que les pièces commencent à céder au-delà de ce seuil. Il convient aux boîtiers, supports et pièces fonctionnelles proches de sources de chaleur modérées, mais pas pour un usage continu à haute température.
Faut-il sécher la bobine avant d'imprimer ?
Oui. Le PETG absorbe l'humidité ambiante et une bobine humide génère des fils et des bulles pendant l'impression. Il est recommandé de la sécher à 65 °C pendant 6–8 heures avant utilisation, surtout si elle a été stockée sans emballage hermétique.
| Spécifications techniques | |
| Design | |
| Poids de la bobine | 1 kg |
| Matériau | PETG |
| Couleur | Gris |
| Écran | |
| Densité | 1,25 g/cm³ (ISO 1183) |
| Batterie | |
| HDT (température de déflexion sous charge) | 74,8 °C (ISO 306) |
| Autres | |
| Diamètre du filament | 1,75 mm |
| Température d'extrusion (nozzle) | 230–240 °C |
| Température du plateau (bed) | 70–80 °C |
| Tolérance de diamètre | ±0,02 mm |
| Vitesse d'impression recommandée | 30–50 mm/s |
| Longueur approximative de la bobine | 333 m |
| Température de ramollissement Vicat | 84 °C (ISO 306) |
| Résistance à la flexion | 53,7 MPa (ISO 178) |
| Module de flexion | 1174 MPa (ISO 178) |
| Résistance aux chocs | 5,1 kJ/m² (ISO 179) |
| Rétraction maximale | 20 mm |
| Hauteur de couche recommandée | 0,1–0,3 mm |
| Séchage avant impression | 65 °C pendant 6–8 heures |
| Vitesse d'impression maximale (haute vitesse) | jusqu'à 300 mm/s |
| Ventilateur de couche (cooling) | 0 % (désactivé ou au minimum recommandé) |
| Technologie d'impression | FDM |
26,72 €
PVR: 39,62 €
Commandez dès maintenant et recevez-le le mer. 11 nov. !
26,72 €
PVR: 39,62 €
Commandez dès maintenant et recevez-le le mer. 11 nov. !
39,66 €
PVR: 59,50 €
Commandez dès maintenant et recevez-le le mer. 11 nov. !
19,79 €
Temporairement en rupture de stock
24,74 €
PVR: 39,66 €
Livraison prévue le mer. 11 nov..
44,58 €
PVR: 59,50 €
Commandez dès maintenant et recevez-le le mer. 11 nov. !
26,72 €
PVR: 39,62 €
Commandez dès maintenant et recevez-le le mer. 11 nov. !
26,72 €
PVR: 39,62 €
Commandez dès maintenant et recevez-le le mer. 11 nov. !