Disponibilidad:¡Pide ahora y recíbelo el martes, 10 Nov!
Envío:Desde 2,95 €
Devolución:Gratuita 30 días
Garantía:3 años
PVR: 39,99 €
26,95 €
IVA incluidoEste PETG de Polymaker está formulado para impresoras rápidas y sistemas multimaterial: imprime en máquinas abiertas, sin cámara cerrada, y pasa por una boquilla de latón normal porque no es abrasivo. Es filamento de 1,75 mm en bobina de 1 kg (1000 g), el diámetro que usan la mayoría de impresoras FDM, enrollado en un carrete de cartón reciclable. El blanco sale con acabado de alto brillo. Encaja con quien imprime piezas funcionales y quiere aprovechar la velocidad de su impresora.
1,75 mmdiámetro del filamento |
1 kgde filamento por bobina |
70 °Cde resistencia al calor |
300 mm/sde impresión máxima |
Lo primero que debes mirar es si tu impresora llega a la temperatura de boquilla: este filamento pide entre 240 y 260 °C. Revisa en la hoja de tu máquina cuál es la temperatura máxima del hotend, la pieza que funde el filamento. La cama caliente debe trabajar entre 60 y 70 °C; si tu cama alcanza ese rango, el material se adhiere bien a la primera capa. Este PETG imprime sin cámara cerrada, así que una impresora abierta lo usa tal cual. Tampoco es un material abrasivo: no hace falta cambiar a una boquilla endurecida, la de latón de serie sirve.
Con la boquilla de serie, este PETG imprime a hasta 300 mm/s, una cifra que aprovechan las impresoras rápidas actuales; en una máquina más lenta funciona igual, solo que no llegarás a ese techo. Si tu impresora monta una boquilla de alto flujo, la que funde más material por segundo, la velocidad sube a más de 500 mm/s. Si trabajas con varios colores, la bobina es compatible con el AMS de Bambu Lab, con el CFS de Creality y con sistemas similares, que cargan y cambian el filamento de forma automática.
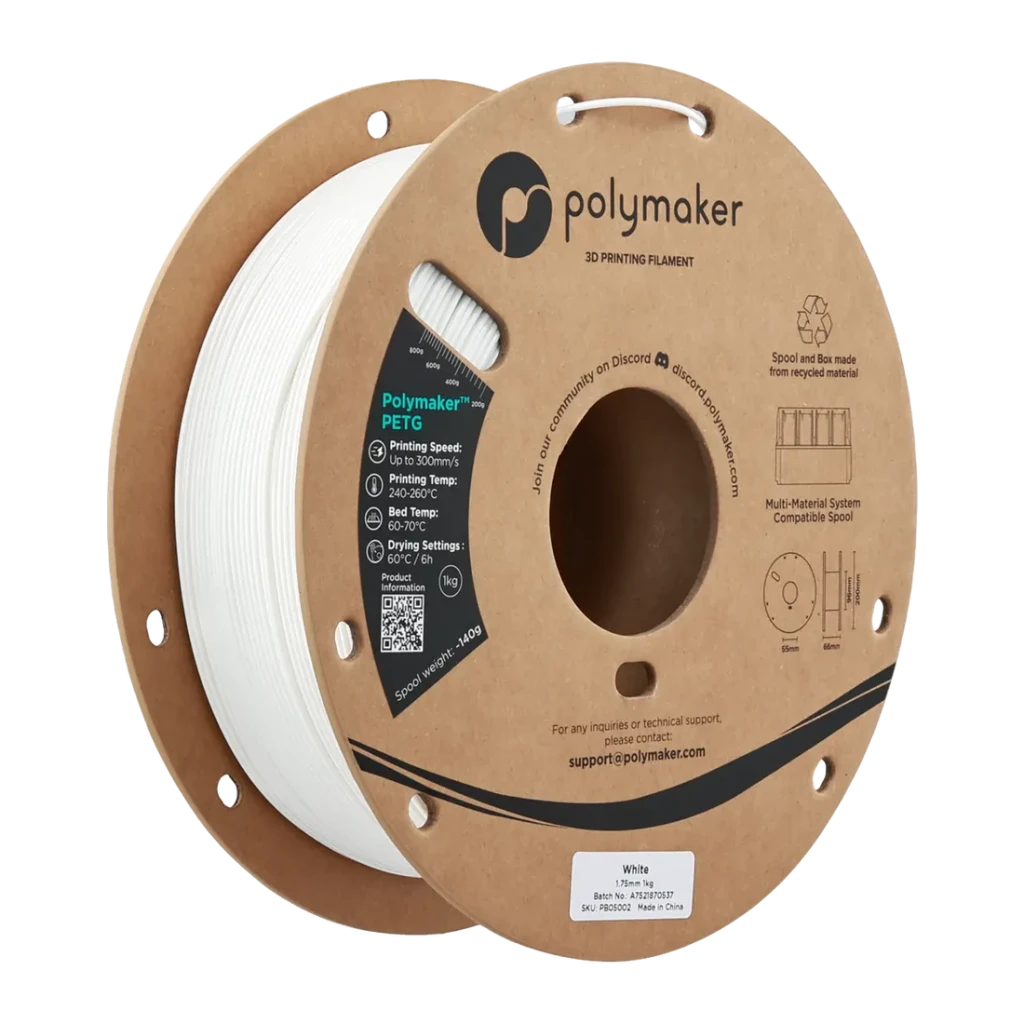 |
El PETG absorbe humedad: qué hacer si el carrete ha estado expuestoEl PETG absorbe la humedad del ambiente. Un carrete húmedo imprime peor, así que si ha pasado tiempo abierto, sécalo a 60 °C durante 6 horas antes de imprimir. De fábrica llega precintado al vacío en una bolsa Mylar con una bolsa desecante, de modo que se mantiene seco hasta que lo abres. A partir de ahí, guárdalo en una bolsa cerrada con desecante: la bobina es de cartón reciclable y la humedad también la deforma, algo que pueden notar los sistemas de alimentación automática. Ten en cuenta también el calor que aguantarán las piezas: su HDT, la temperatura a la que empiezan a ceder, es de ~70 °C, así que una pieza que se quede dentro de un coche al sol en verano puede deformarse. |
La retracción es el pequeño retroceso que hace el filamento para que no gotee entre movimientos. En extrusor directo, este PETG pide 1 mm a 20 mm/s: si tienes guardado el perfil de otro material con más retracción, cámbialo antes de una impresión larga. En Bowden, donde el filamento recorre un tubo hasta la boquilla, son 3 mm a 40 mm/s. El ventilador de capa va entre el 20 y el 60 %, no al máximo. El acabado de alto brillo luce mucho, pero si vas a pintar o pegar la pieza, líjala antes para que la pintura y el adhesivo agarren.
¿Con qué impresoras es compatible este filamento PETG de Polymaker?
Funciona en cualquier impresora FDM con hotend que alcance 240–260 °C y cama caliente de 60–70 °C. No requiere cámara cerrada ni boquilla endurecida, por lo que vale con la boquilla de latón estándar. También es compatible con sistemas multimaterial como el AMS de Bambu Lab y el CFS de Creality.
¿Qué temperatura de impresión necesita este PETG blanco de Polymaker?
La boquilla debe trabajar entre 240 y 260 °C, y la cama caliente entre 60 y 70 °C. Con esos rangos la adhesión de la primera capa es correcta. El ventilador de capa se ajusta entre el 20 y el 60 %, nunca al máximo.
¿Hasta qué temperatura aguantan las piezas impresas con este PETG?
La temperatura de deflexión térmica (HDT) es de aproximadamente 70 °C. Por encima de ese punto las piezas pueden empezar a deformarse, así que no es recomendable para aplicaciones expuestas a calor intenso, como el interior de un coche en verano.
| Especificaciones técnicas | |
| Diseño | |
| Peso neto | 1 kg (1000 g) |
| Material | PETG (Polietileno Tereftalato Glicol) |
| Color | Blanco |
| Material de la bobina | Cartón reciclable |
| Peso de la bobina vacía | 140 g |
| Dimensiones del carrete (ancho × profundidad × alto) | 200 mm × 200 mm × 60 mm |
| Código de color RGB | #F8FAF8 |
| Material abrasivo (requiere boquilla endurecida) | No |
| Acabado superficial | Alto brillo (hoogglans) |
| Software | |
| Compatibilidad con sistemas multimaterial (AMS) | Sí (Bambu Lab AMS, Creality CFS y similares) |
| Otros | |
| Diámetro del filamento | 1,75 mm |
| Temperatura de impresión recomendada | 240–260 °C |
| Temperatura de cama caliente recomendada | 60–70 °C |
| Velocidad de impresión máxima (boquilla estándar) | hasta 300 mm/s |
| Velocidad de impresión máxima (boquilla de alto flujo) | más de 500 mm/s |
| Ventilador de capa (cooling fan) | 20–60 % |
| Retracción en extrusor directo (distancia) | 1 mm |
| Retracción en extrusor directo (velocidad) | 20 mm/s |
| Retracción en extrusor Bowden (distancia) | 3 mm |
| Retracción en extrusor Bowden (velocidad) | 40 mm/s |
| Secado (temperatura) | 60 °C |
| Secado (duración) | 6 horas |
| Tolerancia dimensional del diámetro | ±0,05 mm (habitual ±0,02 mm) |
| Resistencia a la temperatura (HDT) | ~70 °C |
| Diámetro interior del carrete | 55 mm |
| Requiere cámara cerrada | No |
| Embalaje de fábrica | Precintado al vacío en bolsa Mylar con bolsa desecante |
26,95 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!
26,95 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!
39,99 €
PVR: 59,99 €
¡Pide ahora y recíbelo el mar 10 nov!
19,95 €
Temporalmente agotado
24,95 €
PVR: 39,99 €
Entrega prevista el mar 10 nov.
26,95 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!
44,95 €
PVR: 59,99 €
¡Pide ahora y recíbelo el mar 10 nov!
26,95 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!