Disponibilidad:¡Pide ahora y recíbelo el martes, 10 Nov!
Envío:Desde 2,95 €
Devolución:Gratuita 30 días
Garantía:3 años
PVR: 39,95 €
26,95 €
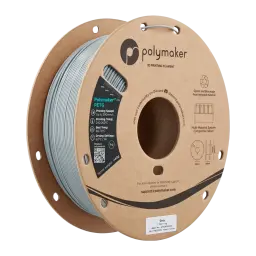
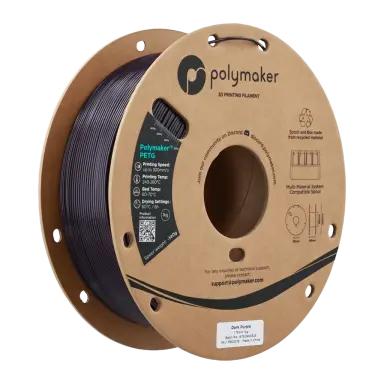
IVA incluidoEste filamento de Polymaker es un PETG gris para quien imprime piezas de uso real en una impresora FDM, la tecnología que funde un hilo de plástico y lo deposita capa a capa. Viene en una bobina de 1 kg con hilo de 1,75 mm, así que antes de comprar solo tienes que comprobar que tu impresora trabaja con ese diámetro. Lo que lo distingue son sus ajustes: pide cama caliente, el ventilador de capa casi parado y un secado previo si la bobina ha cogido humedad.
1,75 mmde diámetro |
1 kgde filamento por bobina |
74,8 °Cresistencia al calor |
300 mm/svelocidad de impresión |
 |
Temperaturas de impresión: lo que tu impresora necesita saberLa boquilla, el extremo caliente por donde sale el plástico fundido, trabaja a 230 a 240 °C: tu hotend tiene que llegar a ese rango para fundir bien el hilo. La cama, la superficie sobre la que se construye la pieza, va a 70 a 80 °C, así que necesitas cama caliente para que la primera capa se agarre. La velocidad recomendada es de 30 a 50 mm/s, y en modo de alta velocidad llega hasta 300 mm/s. Si vienes de imprimir PLA, fíjate en el ventilador de capa: con este PETG va a 0% (desactivado o mínimo recomendado). Dejarlo apagado o al mínimo es la configuración correcta, no un descuido, y conviene ajustarlo en el laminador antes de la primera impresión. |
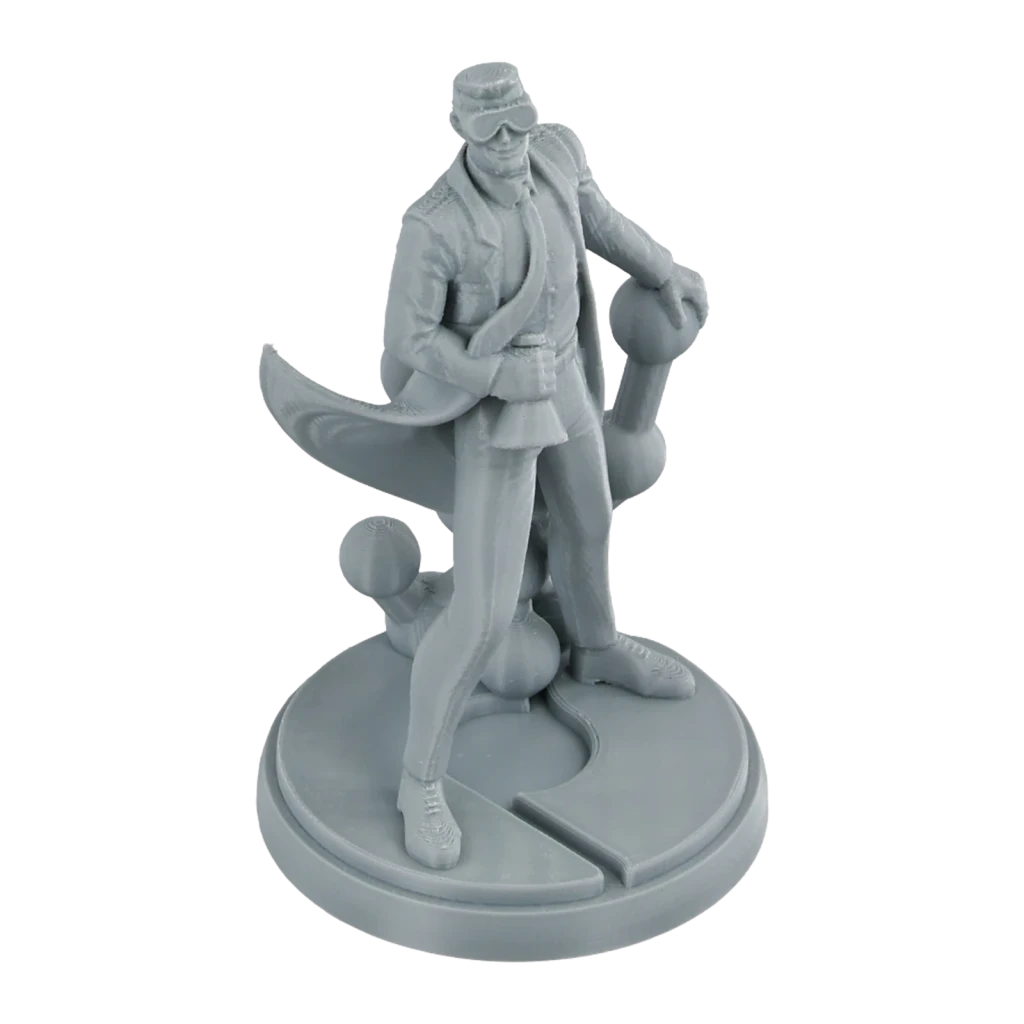
La cifra que te dice cuánto calor aguanta una pieza es la temperatura de reblandecimiento Vicat, el punto en el que el plástico empieza a ceder: aquí es de 84 °C (ISO 306). Con ese margen, el gris encaja en soportes, carcasas, prototipos funcionales y piezas mecánicas que van a estar cerca de una fuente de calor moderada o al sol en interior. Sus propiedades mecánicas, como la resistencia a la flexión y al impacto, van con sus cifras en la tabla de especificaciones. Por encima de esas temperaturas la pieza se deforma, así que para trabajo continuo a temperatura alta este filamento no es el indicado.
Diámetro preciso y secado: dos ajustes que evitan atascosLa tolerancia de diámetro, lo que el hilo se desvía de su medida nominal, es muy ajustada en este filamento. Un hilo de grosor constante entra igual en el extrusor de principio a fin de la bobina, y así sale la misma cantidad de plástico en cada capa, sin tramos más gruesos que puedan provocar atascos. El otro punto es la humedad: el PETG la absorbe del ambiente, y una bobina húmeda imprime con hilos y burbujas. Antes de imprimir se seca a 65 °C durante 6 a 8 horas. Para configurar el laminador, la retracción máxima es de 20 mm: es el tope del retroceso del hilo entre movimientos, el ajuste que corta los hilillos entre partes de la pieza. | 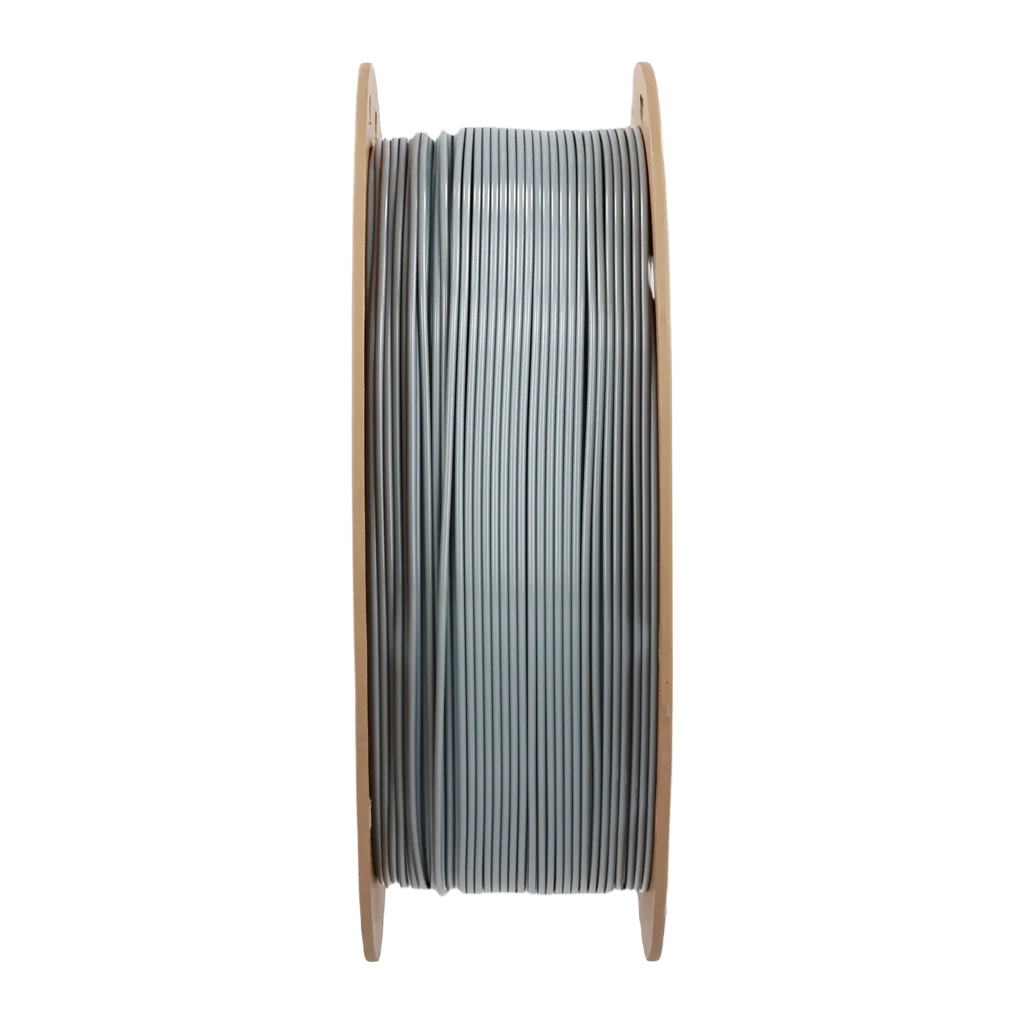 |
¿Es compatible este filamento con cualquier impresora FDM?
Funciona con cualquier impresora FDM que acepte filamento de 1,75 mm y cuya boquilla alcance 230–240 °C. Además necesita cama caliente, ya que la temperatura de cama recomendada es de 70–80 °C. Comprueba ambos requisitos antes de comprar.
¿Qué temperatura máxima aguantan las piezas impresas con este PETG?
La temperatura de reblandecimiento Vicat es de 84 °C (ISO 306), por lo que las piezas empiezan a ceder por encima de ese punto. Es adecuado para carcasas, soportes y piezas funcionales cerca de fuentes de calor moderadas, pero no para trabajo continuo a alta temperatura.
¿Hay que secar la bobina antes de imprimir?
Sí. El PETG absorbe humedad del ambiente y una bobina húmeda genera hilos y burbujas durante la impresión. Se recomienda secarla a 65 °C durante 6–8 horas antes de usarla, especialmente si ha estado almacenada sin precinto.
| Especificaciones técnicas | |
| Diseño | |
| Peso de la bobina | 1 kg |
| Material | PETG |
| Color | Gris |
| Pantalla | |
| Densidad | 1,25 g/cm³ (ISO 1183) |
| Batería | |
| HDT (temperatura de deflexión bajo carga) | 74,8 °C (ISO 306) |
| Otros | |
| Diámetro del filamento | 1,75 mm |
| Temperatura de extrusión (nozzle) | 230–240 °C |
| Temperatura de cama (bed) | 70–80 °C |
| Tolerancia de diámetro | ±0,02 mm |
| Velocidad de impresión recomendada | 30–50 mm/s |
| Longitud aproximada de la bobina | 333 m |
| Temperatura de reblandecimiento Vicat | 84 °C (ISO 306) |
| Resistencia a la flexión | 53,7 MPa (ISO 178) |
| Módulo de flexión | 1174 MPa (ISO 178) |
| Resistencia al impacto | 5,1 kJ/m² (ISO 179) |
| Retracción máxima | 20 mm |
| Altura de capa recomendada | 0,1–0,3 mm |
| Secado previo a impresión | 65 °C durante 6–8 horas |
| Velocidad de impresión máxima (alta velocidad) | hasta 300 mm/s |
| Ventilador de capa (cooling) | 0% (desactivado o mínimo recomendado) |
| Tecnología de impresión | FDM |
26,95 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!
26,95 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!
39,99 €
PVR: 59,99 €
¡Pide ahora y recíbelo el mar 10 nov!
19,95 €
Temporalmente agotado
24,95 €
PVR: 39,99 €
Entrega prevista el mar 10 nov.
44,95 €
PVR: 59,99 €
¡Pide ahora y recíbelo el mar 10 nov!
26,95 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!
26,95 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!