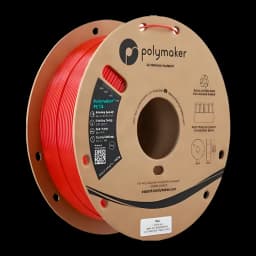
Filamento 3D Polymaker PolyLite Rojo PETG 1,75mm 1kg
OEMREF: POLYMAKER-PETG-RD
Disponibilidad:Entrega prevista el martes, 17 Nov.
Envío:Desde 2,95 €
Devolución:Gratuita 30 días
Garantía:3 años
19,99 €
IVA incluidoEste PETG de Polymaker es un filamento pensado para imprimir rápido. Llega en bobina de 1 kg con un diámetro de 1,75 mm, la medida estándar de la mayoría de impresoras FDM, y la tolerancia de ±0,05 mm mantiene ese grosor constante a lo largo del carrete para que la extrusión salga uniforme. No pide boquilla endurecida y entra en los sistemas multimaterial de Bambu Lab y Creality, así que encaja en impresoras modernas sin cambiar nada. El acabado de la pieza es brillante. Es una opción para quien busca un material más resistente que el PLA y quiere imprimir deprisa.
1,75 mmdiámetro del hilo |
1 kgde filamento por bobina |
300 mm/sde velocidad máxima |
70 °Cresiste sin deformarse |
Antes de lanzar la primera capa hay tres valores que meter en el laminador, el programa que prepara la pieza para la impresora. La boquilla trabaja entre 240 y 260 °C, y tu hotend tiene que llegar a ese rango. La cama va de 60 a 80 °C, que es lo que hace falta para que la primera capa se pegue bien. El ventilador de capa se mueve entre el 20 y el 60 %: lo ajustas según cómo enfríe tu impresora. Para reducir el stringing, esos hilillos finos que quedan entre partes de la pieza, conviene afinar la retracción: con extrusión directa, 1 mm a 20 mm/s; con Bowden, donde el motor empuja el filamento por un tubo largo, 3 mm a 40 mm/s. La velocidad recomendada para empezar es de 30 a 50 mm/s.
 |
Velocidad de hasta 300 mm/s sin boquilla especialCon una boquilla estándar imprime a hasta 300 mm/s, sin tocar el hardware. Si ya tienes una boquilla de alto flujo, que funde más plástico por segundo, la cifra sube a más de 500 mm/s. Tampoco necesita boquilla endurecida, la que piden los filamentos con carga de fibra porque desgastan el latón: si vienes de esos materiales, aquí te vale la boquilla normal. En impresión multicolor o multimaterial, la bobina funciona en Bambu Lab AMS y en Creality CFS, los sistemas que cambian de filamento solos durante la impresión. |
El PETG es higroscópico, es decir, absorbe la humedad del aire. Si el carrete ha pasado tiempo abierto, esa agua sale al fundirse y aparecen hilillos y estrías en la pieza: el fallo está en cómo se ha guardado, no en el filamento. La solución es secarlo a 55 °C durante 6 h antes de imprimir. Una vez impresa, la pieza tiene su límite térmico: la temperatura de transición vítrea es de 60 °C, el punto en que el plástico empieza a ablandarse, y la de deflexión térmica de aprox. 70 °C. Una pieza al sol en verano o junto a una fuente de calor puede deformarse. La bobina es de cartón reciclable, por si en tu taller separas residuos.
¿Con qué impresoras es compatible este filamento PETG de Polymaker?
Al ser de 1,75 mm, encaja en la mayoría de impresoras FDM del mercado. Además, es compatible con los sistemas multimaterial Bambu Lab AMS y Creality CFS. No requiere boquilla endurecida, así que funciona con el hotend estándar sin modificaciones.
¿A qué temperatura hay que imprimir este PETG?
La boquilla debe trabajar entre 240 y 260 °C, y la cama caliente entre 60 y 80 °C. El ventilador de capa se recomienda entre el 20 y el 60 %. La velocidad de impresión recomendada para empezar es de 30 a 50 mm/s.
¿Hasta qué temperatura aguantan las piezas impresas con este PETG?
La temperatura de transición vítrea es de 60 °C y la de deflexión térmica de aproximadamente 70 °C. Por encima de esos valores el plástico empieza a ablandarse, así que no es adecuado para piezas expuestas a fuentes de calor intensas o al sol directo en verano.
| Especificaciones técnicas | |
| Diseño | |
| Peso neto | 1 kg |
| Material | PETG (Polietileno Tereftalato Glicolado) |
| Peso bruto | 1,2 kg |
| Material de la bobina | Cartón (reciclable) |
| Acabado superficial | Brillante |
| Software | |
| Compatibilidad con sistemas multi-material | Bambu Lab AMS, Creality CFS |
| Otros | |
| Diámetro | 1,75 mm |
| Temperatura de impresión (boquilla) | 240 – 260 °C |
| Temperatura de cama | 60 – 80 °C |
| Velocidad de impresión máxima | hasta 300 mm/s |
| Velocidad de impresión máxima con boquilla de alto flujo | más de 500 mm/s |
| Velocidad de impresión recomendada | 30 – 50 mm/s |
| Ventilador de capa | 20 – 60 % |
| Temperatura de secado | 55 °C durante 6 h |
| Retracción (extrusión directa) — distancia | 1 mm |
| Retracción (extrusión directa) — velocidad | 20 mm/s |
| Retracción (Bowden) — distancia | 3 mm |
| Retracción (Bowden) — velocidad | 40 mm/s |
| Temperatura de transición vítrea (Tg) | 60 °C |
| Temperatura de deflexión térmica (HDT) | aprox. 70 °C |
| Tolerancia dimensional | ±0,05 mm |
| Higroscopicidad | Sí (higroscópico; requiere secado si ha absorbido humedad) |
| Boquilla endurecida requerida | No |
49,95 €
Temporalmente agotado
19,95 €
PVR: 20,95 €
¡Pide ahora y recíbelo el lun 9 nov!
19,99 €
PVR: 27 €
Temporalmente agotado
19,99 €
PVR: 25,99 €
Entrega prevista el mar 5 ene.
19,99 €
PVR: 29,95 €
Recíbelo mañana.
19,99 €
PVR: 26,34 €
Entrega prevista el mar 17 nov.
19,99 €
PVR: 24,95 €
Recíbelo mañana.
19,99 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!
19,99 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!
19,99 €
PVR: 39,95 €
¡Pide ahora y recíbelo el mar 10 nov!
19,99 €
PVR: 34,94 €
¡Pide ahora y recíbelo el mar 10 nov!
19,99 €
PVR: 34,94 €
¡Pide ahora y recíbelo el mar 10 nov!